Artykuł sponsorowany
Ustawienia CNC dla poliwęglanu litego i komorowego w produkcji serii — jak utrzymać równe krawędzie
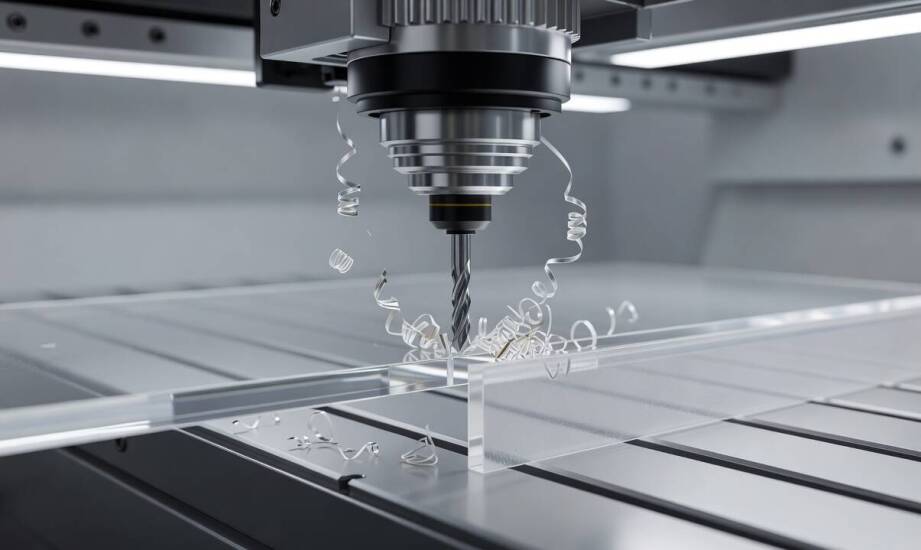
W produkcji seryjnej detali z poliwęglanu litego i komorowego projekty na ekranie komputera wyglądają z reguły identycznie. Jednak po obróbce na maszynach CNC wycięte krawędzie często różnią się jakością wykończenia oraz stopniem zachowania naturalnej przejrzystości. Różnice te wynikają z doboru parametrów skrawania, odpowiedniej geometrii narzędzia i specyfiki wybranej odmiany tworzywa. Osiągnięcie powtarzalnego efektu w całej partii produkcyjnej wymaga precyzyjnego zgrania wszystkich tych elementów roboczych.
Przeczytaj również: Nie chcesz zostać bezrobotnym? Ucz się języków!
Parametry skrawania a ryzyko przegrzania poliwęglanu
Obroty wrzeciona i prędkość posuwu decydują o ilości ciepła generowanego podczas pracy maszyny. Zbyt niskie obroty przy wysokim posuwie sprawiają, że wióry nie są skutecznie odprowadzane z przestrzeni roboczej. W efekcie nadtopiony materiał przykleja się do krawędzi formując trudne do usunięcia zmatowienia. Tworzywa sztuczne charakteryzują się stosunkowo niską temperaturą mięknienia, przez co błąd w ustawieniach prędkości błyskawicznie obniża walory wizualne elementu.
Przeczytaj również: Nie możesz znaleźć pracy? Weź sprawy w swoje ręce
Dedykowane frezowanie poliwęglanu wymaga dopasowania prędkości do specyfikacji technicznej użytego narzędzia oraz liczby zastosowanych piór tnących. Oficjalne wytyczne producentów, takie jak instrukcje techniczne dla płyt POLYCASA PC, wskazują parametry wyłącznie w formie orientacyjnych rekomendacji. Dla frezów o średnicy od 4 do 6 milimetrów zaleca się posuw na poziomie około 1,5 metra na minutę. Z kolei obroty wrzeciona powinny mieścić się w granicach od 18 do 24 tysięcy na minutę. Większe średnice narzędzia wymuszają zazwyczaj obniżenie prędkości obrotowej w celu redukcji wytwarzanego ciepła.
Przeczytaj również: Poszukiwanie pracy i problemy z tym związane
Zbyt agresywne zejście głowicy w głąb materiału pogarsza gładkość powierzchni przez generowanie niepożądanych drgań i mikrozadziorów. Zbyt ostrożne prowadzenie obróbki zauważalnie wydłuża czas pracy maszyny, zwiększając ryzyko nagrzewania się strefy cięcia. Głębokość skrawania na pojedyncze przejście określa się zawsze indywidualnie na podstawie sztywności samego tworzywa i stabilności mocowania.
Praktyka warsztatowa dowodzi, że optymalne wartości uzyskamy tylko poprzez kalibrację pod konkretny projekt. Firma MURGRABIA dobiera docelowe ustawienia obróbki na podstawie wstępnych testów fizycznych dla każdej dostarczonej partii surowca. Odpowiednie zarządzanie parametrami dla całego cyklu gwarantuje spójne wykończenie elementów wchodzących w skład obszerniejszej serii.
Geometria narzędzia a specyfika materiału komorowego
Do cięcia twardych tworzyw sztucznych wykorzystuje się najczęściej frezy jednopiórowe lub dwupiórowe o ostrych krawędziach tnących. Narzędzia z jednym ostrzem sprawdzają się najlepiej tam, gdzie wymagana jest maksymalna przestrzeń na swobodne odprowadzenie nagrzanego wióra. Zastosowanie odpowiednio wyprofilowanego frezu spiralnego zapewnia stabilną pracę maszyny bez szarpania obrabianego obrysu. Prawidłowo dobrany kąt natarcia skutecznie minimalizuje ryzyko powstawania mechanicznych pęknięć na powierzchni płyty.
Obróbka odmiany litej poliwęglanu koncentruje się przede wszystkim na utrzymaniu wysokiej przezroczystości oraz estetyki zewnętrznych krawędzi. W przypadku wariantu komorowego głównym celem operatora pozostaje uniknięcie deformacji delikatnych ścianek wewnętrznych. Ustawienia maszyny dobiera się tak, aby zachować idealnie prostą płaszczyznę montażową, która jest niezbędna do prawidłowego uszczelnienia wyciętej formatki.
Cienkie struktury wewnętrzne płyt wielokomorowych są podatne na uszkodzenia wywołane nadmiernym naciskiem ze strony tępego narzędzia tnącego. Odpowiedni kierunek prowadzenia głowicy zapobiega wyrywaniu małych fragmentów osłabionych przegród. Przy produkcji standów reklamowych, obudów ochronnych maszyn czy elementów zabudów targowych konieczne jest analityczne podejście do geometrii detalu. Właściwy dobór narzędzia do specyfiki materiału decyduje wprost o sztywności połączeń mechanicznych i ostatecznej trwałości gotowego wyrobu.
Powtarzalny efekt obróbki stanowi wynik świadomego kompromisu między właściwościami użytego surowca a możliwościami parku maszynowego. Brakuje jednego uniwersalnego wzorca ustawień, który sprawdziłby się bez drobnych modyfikacji w każdym realizowanym zleceniu. Uzyskanie satysfakcjonującego rezultatu wymaga ciągłej kontroli temperatury w strefie skrawania oraz bieżącego reagowania na zachowanie materiału. Odpowiednio przygotowana formatka z poliwęglanu pozwala na bezproblemowy montaż w docelowym miejscu, eliminując konieczność kosztownych poprawek.
Kategorie artykułów
Polecane artykuły

Jakie są zalety peelingów wykonywanych w profesjonalnym salonie?

Jakie są zalety korzystania z worków bag in box w przemyśle chemicznym?

Rola sp automotive w integracji systemów multimedialnych w pojazdach
